Différence entre l’émail céramique et le revêtement céramique : ce n’est pas la même chose
L’émail céramique et le traitement céramique ne sont pas le même matériau, n’ont pas la même chimie et ne sont pas des termes interchangeables. L’un est un composé vitrifiable cuit sur de l’argile à des températures supérieures à 982 °C (1 800 °F) ; l’autre est un film de surface à base de polymère ou de silice appliqué à froid sur du métal, des ustensiles de cuisine ou de la peinture automobile.
Ce guide couvre ces deux catégories en détail : ce qu’est réellement chaque matériau au niveau chimique, leur fonctionnement, leurs domaines d’utilisation, les raisons pour lesquelles ce chevauchement de nomenclature entraîne des erreurs concrètes, et comment identifier le type de produit « céramique » auquel vous avez affaire.
Qu’est-ce que l’Émail Céramique ? La Chimie derrière le Verre de Votre Poterie
L’émail céramique est un revêtement vitrifiable qui fusionne de manière permanente avec une pièce d’argile lors de la cuisson au four, du cône 06 (998 °C / 1 828 °F) pour le bas-feu jusqu’au cône 10 (1 305 °C / 2 381 °F) pour le grès et la porcelaine de haute température. Ce n’est ni de la peinture, ni un mastic, ni un film superficiel. C’est un verre manufacturé qui se lie chimiquement au substrat céramique pendant le processus de cuisson.
Selon Daniel Rhodes dans Clay and Glazes for the Potter, chaque émail céramique est composé de trois catégories chimiques : la silice (SiO2) comme agent formateur de verre, l’alumine (Al2O3) comme stabilisant qui contrôle la viscosité et empêche la coulure du bain en fusion, et les flux (calcium, potassium, sodium, magnésium ou zinc) qui abaissent le point de fusion de la silice à une plage utilisable.
La silice seule fond à environ 1 710 °C (3 110 °F), ce qui est bien au-dessus de la plage de température de tout four pratique. Les matériaux fondants abaissent cette température de fusion à la plage de cônes que votre four peut atteindre. Sans flux, la silice ne fond pas en verre. Sans alumine, la silice fondue s’écoule des surfaces verticales.
Ces trois matériaux fonctionnent ensemble dans ce que les chimistes céramistes appellent la formule moléculaire unitaire (UMF) : un système de ratios qui décrit le nombre de molécules de silice et d’alumine présentes pour une unité de flux. Selon la bibliothèque de référence Digitalfire de Tony Hansen, un émail de cône 6 stable se situe généralement entre 3,0 et 4,5 de SiO2, 0,3 et 0,5 d’Al2O3, pour un total combiné de flux de 1,0 par unité. Les émaux situés en dehors de ces ratios ont tendance à s’écailler, à se craqueler ou à couler.
Des colorants tels que l’oxyde de fer (Fe2O3), le carbonate de cobalt (CoCO3), le carbonate de cuivre (CuCO3) et le rutile (TiO2) sont ajoutés à des taux de 0,5 % à 10 % du poids du mélange sec, selon le colorant et la saturation souhaitée. Ces oxydes se dissolvent dans le verre en fusion pendant la cuisson et produisent de la couleur par absorption et réflexion de la lumière au sein de la matrice vitreuse.
Spécifications clés pour un émail de pinceau typique de cône 6 (tel que les émaux au pinceau Amaco Potters Choice) :
- Plage de cuisson : cône 5 à 6 (1 186 °C à 1 222 °C / 2 167 °F à 2 232 °F)
- Corps en argile compatible : grès ou porcelaine de cuisson moyenne avec une absorption inférieure à 2 % après cuisson
- Application : 2 à 3 couches au pinceau ou par trempage à une densité spécifique de 1,45 à 1,50
- Sécurité alimentaire : certifié non toxique AP, sans plomb, sans cadmium
- Dureté après cuisson : environ 6 à 7 sur l’échelle de Mohs
En termes simples : l’émail céramique devient du verre lorsqu’il est cuit. Il ne repose pas simplement sur l’argile après la cuisson. Il fusionne dans la surface à un niveau moléculaire, partageant des ions avec le corps en argile à l’interface émail-argile.
Cette liaison permanente est ce qui rend la poterie cuite apte au contact alimentaire lorsque le bon émail est utilisé sur un corps en argile vitrifié. C’est également ce qui rend l’émail céramique totalement irréversible. Vous ne pouvez pas l’enlever sans détruire la pièce.
Qu’est-ce qu’un Traitement Céramique ? La Chimie derrière le Film de Votre Poêle ou de Votre Voiture
Un traitement céramique, dans le contexte des ustensiles de cuisine et des finitions automobiles, est une matrice polymère sol-gel ou une dispersion de dioxyde de silicium (SiO2) appliquée à température ambiante ou à basse température sur un substrat tel que l’aluminium, l’acier ou une peinture automobile. Il durcit pour former un film de surface dur et glissant plutôt que de fusionner dans le substrat sous forme de verre. C’est un revêtement appliqué sur une surface, et non une transformation matérielle de cette surface.
Le traitement céramique pour ustensiles de cuisine le plus courant est un système sol-gel dérivé de dioxyde de silicium et de chaînes polymères sans polytétrafluoroéthylène (PTFE). Selon la Cookware Manufacturers Association, les traitements céramiques sol-gel appliqués aux poêles en aluminium durcissent généralement entre 149 °C et 260 °C (300 °F à 500 °F) dans un four industriel, formant une couche de surface durcie mais mince de 0,025 à 0,076 mm (0,001 à 0,003 pouce). Il s’agit d’une liaison physique avec la surface du substrat, et non d’une fusion chimique à travers le matériau lui-même.
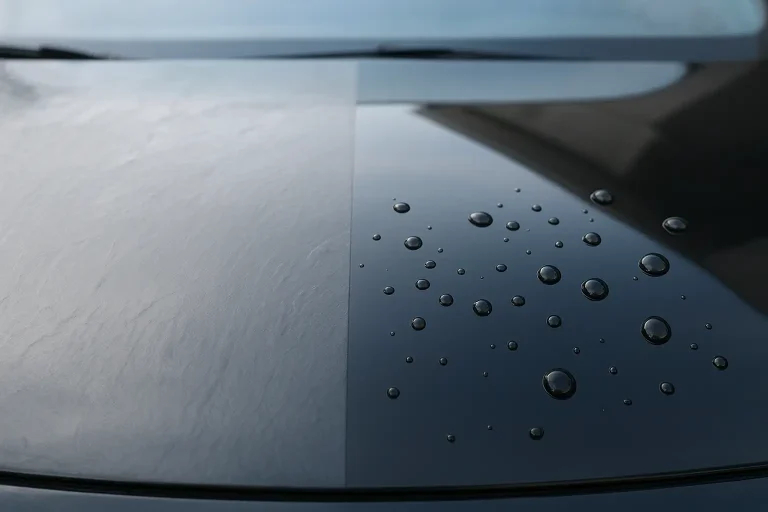
Les traitements céramiques automobiles, tels que ceux à base de carbure de silicium (SiC) ou de dispersions de nanoparticules de SiO2, durcissent par une réaction de condensation lorsqu’ils sont appliqués sur des surfaces peintes. Des produits tels que les traitements céramiques automobiles au SiO2 se lient à la surface du vernis transparent par réticulation de siloxane (Si-O-Si), créant une couche classée à une dureté de crayon de 9H. C’est beaucoup plus dur qu’une cire ou qu’un mastic polymère, mais il s’agit toujours d’un film distinct posé sur la surface peinte, et non fusionné à travers celle-ci.
Spécifications clés pour un traitement céramique automobile typique :
- Chimie principale : dispersion de nanoparticules de SiO2 ou de SiC dans un solvant porteur organique
- Température de durcissement : ambiante jusqu’à 60 °C (140 °F) avec l’aide d’un pistolet thermique dans certaines formulations
- Épaisseur du film : 1 à 5 microns par couche
- Dureté au crayon : 9H (plus dur que le vernis automobile évalué entre 2H et 4H)
- Durabilité : 2 à 7 ans selon la formulation et l’entretien
- Surface d’application : métal peint, aluminium, verre ou garniture en plastique
Le mot « céramique » dans traitement céramique fait référence à la chimie du dioxyde de silicium partagée avec les matériaux céramiques. Cela ne signifie pas que le revêtement subit un processus de cuisson céramique. Aucun four n’est impliqué. Aucun corps en argile n’est présent. Le descripteur « céramique » relève du jargon marketing et chimique, et non d’une description du processus de fabrication.
En termes simples : le traitement céramique est un film protecteur dur. L’émail céramique est un verre fusionné. Ils partagent la chimie du dioxyde de silicium, mais rien d’autre concernant leur mode de fabrication ou ce sur quoi ils se lient.
Voici une comparaison côte à côte pour clarifier la distinction fondamentale avant d’aller plus loin.
Comparaison de produits
Émail Céramique vs Traitement Céramique : Côte à côte
Chimie principale, méthode d’application, substrat et cas d’utilisation comparés directement.
| Caractéristique | Émail Céramique | Traitement Céramique |
|---|---|---|
| Chimie principale | SiO2 + Al2O3 + oxydes fondants (bain de verre) | Nanoparticules de SiO2 ou SiC dans un polymère porteur |
| Méthode d’application | Au pinceau, par trempage ou pulvérisation sur le tesson dégourdi avant cuisson au four | Par essuyage ou pulvérisation sur surface finie à température ambiante |
| Température de cuisson ou de durcissement | 998 °C à 1 305 °C (1 828 °F à 2 381 °F) dans un four | Ambiante jusqu’à 260 °C (500 °F) en durcissement industriel ou basse chaleur |
| Type de liaison | Fusion chimique : le verre se lie à l’argile à l’interface | Adhérence physique : le film adhère à la surface sans y fusionner |
| Substrat | Corps en argile dégourdie (grès, porcelaine, faïence) | Métal, surfaces automobiles peintes, ustensiles en aluminium |
| Réversibilité | Permanent et irréversible après cuisson | S’use avec le temps ; peut être éliminé mécaniquement |
| Épaisseur du film | 0,5 à 3 mm selon les couches d’application | 1 à 5 microns par couche |
| Sécurité alimentaire | Oui, avec un émail adapté sur argile vitrifiée ; vérifier la correspondance des cônes | Revêtements de cuisine : généralement oui aux températures recommandées ; automobile : non |
| Notre avis | Matériau vitrifiable ; nécessite un four ; pour poterie et céramique | Film protecteur de surface ; aucun four requis ; pour métal et surfaces peintes |
Données compilées à partir des directives techniques de la Cookware Manufacturers Association, de la Digitalfire Reference Library (Tony Hansen) et des spécifications produits des fabricants. Aucun classement sponsorisé.
Pourquoi les Deux Sont Appelés « Céramique » : La Chimie Partagée qui Crée la Confusion
L’émail céramique et le traitement céramique tirent tous deux une partie de leur chimie du dioxyde de silicium (SiO2), l’oxyde formateur de verre prédominant dans la croûte terrestre et l’épine dorsale de tous les véritables émaux céramiques. Cette origine élémentaire partagée explique pourquoi le mot « céramique » s’applique légitimement aux deux, même si les matériaux, les processus et les résultats finaux sont fondamentalement différents.
Le dioxyde de silicium est classé comme matériau céramique par l’American Ceramic Society car il s’agit d’un solide inorganique non métallique formé par liaison chimique de silicium et d’oxygène. Le sable de silice, le quartz, le verre de silice fondue, l’émail cuit au four et les revêtements automobiles en nanoparticules de SiO2 se qualifient tous comme des matériaux dérivés de la céramique selon cette définition.
La confusion s’accentue sur le marché des ustensiles de cuisine, où les fabricants ont adopté le terme « revêtement céramique » spécifiquement pour signaler une alternative sans PTFE, sans Teflon. Selon la Cookware Manufacturers Association, le terme est entré dans le marketing grand public des ustensiles de cuisine au milieu des années 2000 comme un élément de différenciation par rapport aux revêtements antiadhésifs traditionnels. Les consommateurs ont interprété « céramique » comme indiquant un matériau de type poterie et des garanties de sécurité alimentaire, que la chimie sol-gel du SiO2 prend effectivement en charge aux températures recommandées. L’association avec la poterie était cependant une implication involontaire du langage marketing, et non une description du processus de fabrication.
Dans l’esthétique automobile, le « traitement céramique » est entré sur le marché professionnel pour distinguer les produits de protection à base de SiO2 et de SiC des cires traditionnelles et des mastics polymères. La dureté et la résistance chimique du carbure de silicium et du dioxyde de silicium dans ces produits leur ont véritablement valu le descripteur « céramique » du point de vue de la science des matériaux. Aucun four, aucune argile et aucun processus de cuisson n’interviennent.
À retenir en pratique : lorsque vous voyez le mot « céramique » sur un produit, la première question à se poser est de savoir à quel substrat il est destiné. Si la réponse est l’argile ou la poterie, le produit est un véritable émail céramique nécessitant un four. Si la réponse est le métal, les surfaces peintes ou les ustensiles de cuisine, le produit est un revêtement de surface à chimie céramique appliqué à froid.
Comprendre cette distinction vous évite d’appliquer le mauvais produit sur la mauvaise surface et d’interpréter erronément des déclarations de sécurité alimentaire qui dépendent entièrement du type de « céramique » réellement présent.
Comment Fonctionne l’Émail Céramique : Le Processus de Cuisson Étape par Étape
L’émail céramique subit une transformation physique et chimique complète lors de la cuisson au four qu’aucun revêtement de surface ne peut reproduire. Comprendre cette transformation explique pourquoi l’émail se comporte si différemment de la peinture, du mastic ou du film polymère, et pourquoi les erreurs de température de cuisson produisent des défauts irréversibles plutôt que de simples défauts esthétiques.
Suivez la séquence ci-dessous pour retracer exactement ce qui se passe, de l’application de l’émail brut à la surface finale cuite.
Guide étape par étape
Comment Cuit l’Émail Céramique : De l’Application Brute au Verre Fusionné
7 étapes de la pièce crue à la surface d’émail finie. Basé sur les données de cuisson de l’Orton Foundation et Rhodes, Clay and Glazes for the Potter.
Cuisson de dégourdi du corps en argile
Cuire l’argile crue (pièce verte) au cône 06 à 04 (998 °C à 1 060 °C / 1 828 °F à 1 940 °F) pour brûler les matières organiques, chasser l’eau chimiquement liée et créer une surface dégourdi poreuse avec 15 % à 25 % d’absorption qui accepte efficacement l’émail.
Application de l’émail sur le biscuit
Appliquer l’émail par trempage à une densité spécifique de 1,45 à 1,50, au pinceau en 2 à 3 couches, ou par pulvérisation à 45-50 psi. Viser une couche d’émail sec de 1,5 à 2,5 mm sur la surface. Utilisez un densimètre pour émail afin de vérifier la consistance.
Chauffe initiale : évaporation de l’eau et combustion des liants (température ambiante à 600 °C / 1 112 °F)
L’eau résiduelle s’évapore de la couche d’émail. Les liants organiques et les gommes se consument entre 300 °C et 482 °C (572 °F à 900 °F). Le carbone de ces matériaux quitte le four sous forme de gaz CO2. Tout carbone restant piégé sous un émail scellé provoque des boursouflures.
Début de fusion des flux (600 °C à 1 000 °C / 1 112 °F à 1 832 °F)
Les flux alcalins (sodium, potassium) commencent à fondre en premier à des températures relativement basses. Les flux de calcium et de magnésium s’activent à des températures plus élevées, dissolvant la silice et amorçant la réaction de formation du verre. L’émail commence à se fritter en une couche continue à ce stade.
Fusion complète et formation du verre au cône cible
Au cône cible (par exemple, le cône 6 à 1 222 °C / 2 232 °F avec une rampe de 150 °C/heure selon les données de l’Orton Foundation), l’émail atteint une fusion complète. La silice, l’alumine et tous les flux se dissolvent dans un bain de verre uniforme. Les oxydes colorants se dissolvent dans le bain à ce stade, produisant leur couleur cuite.
Formation de l’interface émail-argile
L’émail en fusion dissout partiellement la surface externe du corps en argile, et les minéraux de l’argile se dissolvent partiellement dans le bain d’émail. Cette dissolution mutuelle crée une couche intermédiaire au niveau de l’interface émail-argile où les deux matériaux partagent des liaisons ioniques. C’est cette interface qui rend l’émail cuit inséparable du corps en argile.
Refroidissement et solidification du verre
Le four refroidit à un rythme contrôlé (généralement 55 °C à 83 °C par heure dans la plage de 600 °C à 300 °C / 1 112 °F à 572 °F) pour éviter les chocs thermiques. Le bain de verre se solidifie pour donner la surface finale. Le coefficient de dilatation thermique (CTE) de l’émail et du corps en argile doit correspondre dans une tolérance étroite au cours de cette étape pour éviter le tressaillage ou l’écaillage.
L’interface émail-argile formée à l’étape 6 est la caractéristique déterminante de l’émail céramique qu’aucun revêtement appliqué à froid ne peut reproduire. C’est pourquoi l’émail de poterie cuit ne peut pas être écaillé, poncé ou dissous sans détruire la surface d’argile sous-jacente.
La température de cuisson est la variable unique qui contrôle chaque étape de cette séquence. Un émail sous-cuit de seulement 28 °C (50 °F) peut ne pas achever la liaison à l’interface, laissant une surface qui a l’air finie mais présente une porosité plus élevée que prévu et une faible adhérence.
Comment Fonctionne un Traitement Céramique : La Chimie de la Protection de Surface Appliquée à Froid
Les traitements céramiques pour ustensiles de cuisine et surfaces automobiles fonctionnent selon un mécanisme complètement différent de l’émail cuit au four. Aucun bain de verre ne se forme. Aucun corps en argile n’est impliqué. La protection provient d’un polymère réticulé ou d’une matrice de nanoparticules qui adhère à la surface du substrat par liaison chimique au niveau de la couche superficielle moléculaire, et non par fusion dans le matériau du substrat.
Dans les ustensiles de cuisine, les traitements céramiques sol-gel débutent sous forme de dispersion liquide de molécules précurseurs de SiO2 dans un solvant porteur. Lorsqu’ils sont appliqués sur de l’aluminium et durcis entre 149 °C et 260 °C (300 °F à 500 °F) dans un four industriel, le sol-gel subit une polycondensation : les molécules de SiO2 se lient entre elles pour former un réseau Si-O-Si continu. Ce réseau est ancré mécaniquement à la surface de l’aluminium par une gravure de surface microscopique et une adhérence chimique, et non par fusion ou pénétration dans le métal lui-même.
Le résultat est une surface antiadhésive et relativement dure qui résiste aux rayures et à l’adhésion des aliments. Selon des tests publiés par la Cookware Manufacturers Association, les traitements céramiques sol-gel correctement durcis atteignent une dureté au crayon de 3H à 5H et peuvent supporter une utilisation continue jusqu’à 232 °C (450 °F) sans dégradation. À des températures supérieures à 260 °C (500 °F), les composants polymères de certaines formulations commencent à se décomposer, réduisant les performances antiadhésives au fil du temps.
Les traitements céramiques automobiles au SiO2 fonctionnent via une réaction de réticulation siloxane similaire, mais durcissent à température ambiante plutôt que dans un four. Le revêtement se lie au vernis transparent du véhicule grâce à des groupes silanols (Si-OH) présents à la surface du vernis qui réagissent avec les molécules de silane du produit de revêtement. Selon les ressources de detailing professionnel, notamment l’International Detailing Association, cette liaison siloxane est stable face aux UV, aux pluies acides et aux produits de lavage automobile d’une manière que les cires de carnauba et les mastics polymères ne le sont pas, ce qui explique les revendications de durabilité pluriannuelle pour les produits de qualité professionnelle.
Spécifications clés pour un traitement céramique automobile au SiO2 de qualité professionnelle (tel que les traitements céramiques professionnels 9H pour voitures) :
- Chimie active : 70 % à 90 % de SiO2 en volume dans un solvant porteur
- Mécanisme de liaison : condensation de siloxane sur la surface du vernis transparent
- Temps de durcissement : 24 à 48 heures à une température ambiante de 20 °C (68 °F) avant toute exposition à l’eau
- Dureté complète : 7 à 14 jours après application
- Dureté au crayon : indice de surface 9H
- Durabilité revendiquée : 2 à 7 ans selon la gamme de produits et la fréquence d’entretien
Pour une analyse détaillée de la composition chimique des traitements céramiques pour ustensiles de cuisine, ce guide sur la composition chimique des revêtements céramiques pour ustensiles de cuisine aborde la chimie sol-gel, les formulations sans PTFE et la différence entre les systèmes de revêtement en oxydes d’aluminium et en dioxyde de silicium.
La différence fondamentale de mécanisme par rapport à l’émail céramique : le film de revêtement repose sur la surface. L’émail devient une partie intégrante de la surface. Cette seule distinction explique chaque différence pratique en matière de durabilité, de sécurité alimentaire, de réversibilité et de méthode d’application entre les deux matériaux.
Types d’Émaux Céramiques : Bas-Feu, Feu Moyen et Haute Température Expliqués
Les émaux céramiques sont classés principalement par la plage de température de cône à laquelle ils sont formulés pour maturer, car la chimie des flux requise pour chaque plage est fondamentalement différente. Un émail formulé pour le cône 06 (998 °C / 1 828 °F) ne peut pas être cuit au cône 10 (1 305 °C / 2 381 °F) en donnant un résultat utile. Le système de flux qui fond à basse température s’est déjà volatilisé ou a sur-fluxé à haute température, produisant une surface coulante et défectueuse.
Émaux de Bas-Feu : Du Cône 022 au Cône 02 (590 °C à 1 120 °C / 1 094 °F à 2 048 °F)
Les émaux de bas-feu utilisent des systèmes de flux riches en plomb, en lithium ou en bore pour fondre à des températures relativement basses. Les émaux commerciaux de bas-feu modernes (postérieurs aux années 1970) sont sans plomb, utilisant des combinaisons de carbonate de lithium, de bore issu de frittes telles que le Ferro Frit 3124, et de sodium comme flux principaux.
Les émaux de bas-feu offrent la plus large gamme de couleurs de toutes les catégories de température, car de nombreux oxydes colorants qui brûlent ou changent radicalement à haute température restent stables en dessous du cône 02. Les rouges, oranges et jaunes vifs réalisables avec des frittes de cadmium-sélénium à basse température ne sont pas reproductibles au cône 6 ou au cône 10.
Spécifications clés pour l’émail de faïence de bas-feu :
- Plage de cuisson : cône 022 à cône 02 (590 °C à 1 120 °C / 1 094 °F à 2 048 °F)
- Corps en argile compatible : faïence ou terre cuite de bas-feu avec 5 % à 15 % d’absorption après dégourdi
- Flux principal : fritte de bore, carbonate de lithium ou composés à base de sodium
- Sécurité alimentaire : les formulations commerciales sans plomb sont aptes au contact alimentaire lorsqu’elles sont correctement cuites ; vérifier auprès du fabricant
- Limitation : le corps en argile reste poreux après cuisson ; nécessite une couverture d’émail sur toutes les surfaces en contact avec les aliments
Les corps en argile de bas-feu ne se vitrifient pas. Ils restent poreux avec 3 % à 15 % d’absorption après cuisson à moins qu’un émail bien ajusté et exempt de trous d’épingle ne recouvre entièrement toutes les surfaces en contact avec les aliments. Un intérieur en faïence non émaillé sur une tasse absorbe le liquide et favorise la croissance bactérienne.
Émaux de Feu Moyen : Du Cône 2 au Cône 6 (1 162 °C à 1 222 °C / 2 124 °F à 2 232 °F)
Les émaux de feu moyen, en particulier les formulations de cône 6, sont devenus le choix dominant pour les potiers d’atelier en Amérique du Nord car la cuisson au four électrique au cône 6 est fiable, écoénergétique et produit un corps en argile entièrement vitrifié sur la plupart des grès commerciaux. Selon John Hesselberth et Ron Roy dans Mastering Cone 6 Glazes, le cône 6 est la plage de température où les flux de calcium et de magnésium atteignent leur plage de travail la plus productive, permettant des surfaces mates, satinées et brillantes stables d’une excellente durabilité.
Les émaux de cône 6 utilisent du carbonate de calcium (blanc de Meudon), de la dolomite (carbonate de calcium et de magnésium), de l’oxyde de zinc ou de la wollastonite comme flux principaux, combinés avec de la silice et de l’alumine provenant du feldspath, du kaolin et de la farine de silice ajoutée. L’UMF d’un émail de cône 6 stable se situe entre 0,3 et 0,5 d’Al2O3, 3,0 et 4,5 de SiO2, avec une unité de flux de 1,0.
Spécifications clés pour un lot d’émail de trempage pour cône 6 :
- Plage de cuisson : cône 5 à 6 (1 186 °C à 1 222 °C / 2 167 °F à 2 232 °F)
- Corps en argile : grès de feu moyen avec moins de 2 % d’absorption après cuisson au cône 6
- Densité spécifique pour le trempage : 1,45 à 1,50
- Épaisseur d’application (trempé) : couche sèche de 1,5 à 2,0 mm
- Sécurité alimentaire : formulations non toxiques AP, sans plomb et sans baryum, aptes au contact alimentaire lorsqu’elles sont correctement cuites sur de l’argile vitrifiée
Émaux de Haute Température : Du Cône 8 au Cône 13 (1 263 °C à 1 346 °C / 2 305 °F à 2 455 °F)
Les émaux de haute température, généralement des formulations de cône 10 pour fours à gaz en réduction, utilisent le feldspath comme source principale de flux car le potassium et le sodium du feldspath restent stables et productifs à des températures supérieures à 1 260 °C (2 300 °F). Les émaux de cendre, shino, céladon, tenmoku et la plupart des émaux saturés en fer sont formulés pour la plage du cône 10 à 12 et dépendent de l’atmosphère de cuisson en réduction pour leurs caractéristiques de surface.
Le mécanisme de la couleur céladon dans les émaux de haute température est une réaction atmosphérique spécifique : l’oxyde de fer (Fe2O3) présent dans le bain d’émail perd un atome d’oxygène dans une atmosphère riche en carbone en réduction entre le cône 012 et le cône 8, se convertissant en oxyde ferreux (FeO). Le FeO diffuse la lumière à une longueur d’onde que l’œil perçoit comme du bleu-vert. Cette conversion ne se produit que dans les fours à gaz ou à bois maintenant une atmosphère de réduction. Les fours électriques cuisant en oxydation complète ne peuvent pas la reproduire, indépendamment de la chimie de l’émail, car aucune atmosphère riche en carbone n’est présente pour arracher l’oxygène de la molécule de fer.
Si la réduction est introduite trop tard (au-dessus du cône 6 lorsque la surface de l’émail a déjà commencé à se sceller), il se forme une quantité insuffisante de FeO dans la matrice d’émail et le résultat est une surface jaune-ambre impossible à distinguer d’une cuisson en oxydation. La solution consiste à amorcer une légère réduction au plus tard au cône 012 et à la maintenir jusqu’au cône cible.
Types de Traitements Céramiques : Applications pour Ustensiles de Cuisine, Automobile et Industrie
Les traitements céramiques se divisent en trois grandes catégories d’application : les revêtements antiadhésifs pour ustensiles de cuisine, les traitements de protection de peinture automobile et les revêtements industriels durs pour la fabrication. Chacun utilise une chimie différente, des procédés de durcissement différents et des spécifications de performance différentes, mais tous partagent la désignation « céramique » en raison de leur chimie à base de dioxyde de silicium ou de carbure de silicium.
Traitements Céramiques pour Ustensiles de Cuisine : Systèmes Antiadhésifs Sol-Gel
Les traitements céramiques pour ustensiles de cuisine sont des systèmes sol-gel appliqués industriellement sur des corps de poêles en aluminium ou en acier inoxydable avant la vente. Ils ne sont pas appliqués par le consommateur à la maison. Le processus de revêtement implique l’application par pulvérisation de la dispersion précurseur sol-gel sur une surface métallique préparée, suivie d’un durcissement industriel entre 149 °C et 260 °C (300 °F à 500 °F).
Le principal avantage par rapport aux revêtements antiadhésifs traditionnels en PTFE (Teflon) est l’absence d’acide perfluorooctanoïque (PFOA) et de substances per- et polyfluoroalkylées (PFAS) apparentées. Selon l’Environmental Working Group, le PFOA a été éliminé de la fabrication du PTFE dans le cadre d’accords conclus avec l’EPA à partir de 2013 environ, mais la demande des consommateurs pour des alternatives sans PFAS a stimulé l’adoption rapide des traitements céramiques sol-gel comme catégorie alternative.
Les traitements céramiques pour ustensiles de cuisine sol-gel ne sont pas aussi durables que le PTFE à des prix équivalents. La Cookware Manufacturers Association reconnaît que les revêtements sol-gel se dégradent généralement plus rapidement sous l’effet d’une cuisson à haute température et de l’abrasion par des ustensiles métalliques que les formulations de PTFE établies. La plupart des ustensiles de cuisine à revêtement céramique grand public affichent des performances antiadhésives réduites dans un délai de 1 à 3 ans d’utilisation quotidienne, contre 3 à 5 ans pour les revêtements PTFE de qualité dans des conditions similaires.
Pour une comparaison directe des performances des ustensiles de cuisine à revêtement céramique par rapport aux alternatives antiadhésives renforcées au titane, cette analyse des différences entre ustensiles de cuisine en céramique et en titane couvre la répartition de la chaleur, la durabilité du revêtement, la teneur en PFAS et la valeur à long terme dans les deux catégories.
Traitements Céramiques Automobiles : Protection de Peinture au SiO2 et au SiC
Les traitements céramiques automobiles sont entrés sur le marché du detailing professionnel en tant qu’alternative haut de gamme aux mastics de peinture et aux cires de carnauba. Les produits vont des formulations en pulvérisation et essuyage grand public à une concentration de SiO2 de 5 % à 20 %, jusqu’aux revêtements liquides professionnels à 70 % à 90 % de SiO2 qui nécessitent une décontamination de la surface, une correction de peinture et des conditions d’application contrôlées pour se lier correctement.
Les revendications de dureté pour les traitements céramiques automobiles (généralement une dureté au crayon de 9H) font référence à la résistance aux rayures de surface après durcissement, et non au vernis transparent sous-jacent. Le revêtement protège le vernis transparent contre les rayures légères, les taches d’eau, l’oxydation par les UV et les attaques chimiques causées par les fientes d’oiseaux et les retombées industrielles, mais il ne peut pas empêcher les dommages causés par les impacts de gravillons ou les rayures profondes qui traversent l’épaisseur du film de 1 à 5 microns.
Pour une évaluation d’un traitement céramique automobile de qualité professionnelle couvrant la durabilité réelle, le processus d’application et les conditions de garantie, cet avis approfondi sur le traitement céramique Gtechniq couvre les tests de performance, la couverture de garantie et l’évaluation de la valeur par rapport aux systèmes de revêtement professionnels concurrents.
Revêtements Céramiques Industriels : Systèmes de Barrière Thermique et Résistants à l’Usure
Les revêtements céramiques industriels comprennent les barrières thermiques (TBC) appliquées sur les aubes de turbines de moteurs d’avion, les revêtements en oxyde d’aluminium (Al2O3) et en zircone (ZrO2) projetés au plasma pour les composants industriels résistants à l’usure, ainsi que les revêtements céramiques par dépôt physique en phase vapeur (PVD) pour les outils de coupe. Ces revêtements sont appliqués à haute température par projection thermique ou par des procédés de dépôt en phase vapeur, ce qui se rapproche de l’intensité énergétique de la cuisson au four par rapport aux revêtements de produits grand public, tout en restant distinct du processus de formation de verre de l’émail de poterie.
Les revêtements céramiques industriels partagent les propriétés inorganiques, de haute dureté et de stabilité à haute température qui caractérisent les matériaux céramiques selon la classification de l’American Ceramic Society. Ils sont regroupés avec les ustensiles de cuisine et les revêtements automobiles sous la grande catégorie « revêtement céramique » uniquement par famille de matériaux, et non par méthode d’application ou utilisation finale.
La Question de la Sécurité Alimentaire : Quand la « Céramique » est-elle Apte au Contact Alimentaire ?
La sécurité alimentaire des produits céramiques dépend entièrement du type de « céramique » présent et de la conformité de sa fabrication pour le substrat spécifique. Le mot « céramique » seul ne garantit pas la sécurité alimentaire. Des températures de cuisson incorrectes, des émaux mal ajustés sur de l’argile poreuse ou des revêtements de cuisine dégradés créent chacun des risques distincts pour la sécurité alimentaire qui nécessitent des évaluations différentes.
Sécurité Alimentaire de l’Émail Céramique Cuit au Four
Un émail céramique correctement cuit sur un corps en argile vitrifié est apte au contact alimentaire lorsque trois conditions sont réunies : l’émail est sans plomb et sans cadmium (ou ne contient que des pigments de cadmium encapsulés à des niveaux sûrs), le corps en argile est entièrement vitrifié avec moins de 1 % d’absorption au cône cible, et l’émail est cuit à pleine maturité dans la plage de cônes correcte.
Le plomb était historiquement utilisé comme flux dans les émaux de bas-feu car il produit un bain brillant et fluide à des températures aussi basses que le cône 018 (717 °C / 1 323 °F). Le relargage de plomb par de la poterie émaillée au plomb mal cuite ou exposée à des acides est un risque sanitaire documenté. Selon les U.S. Centers for Disease Control and Prevention (CDC), l’exposition chronique à de faibles niveaux de plomb provenant de poteries qui relarguent du plomb est une source reconnue d’intoxication au plomb dans les communautés où la poterie traditionnelle émaillée au plomb est utilisée pour la conservation et la cuisson des aliments. Tous les émaux de poterie vendus commercialement aux États-Unis sont désormais sans plomb en vertu des réglementations de la Consumer Product Safety Commission, mais les poteries importées et les pièces artisanales traditionnelles de certaines régions peuvent encore contenir du plomb.
Le kit de test de plomb pour la céramique disponible auprès des fournisseurs de matériel de laboratoire fournit un test rapide par écouvillon pour le relargage en surface de plomb sur n’importe quelle pièce en céramique. L’application d’un acide dilué (jus de citron ou vinaigre) sur la surface pendant 24 heures avant le test donne le résultat le plus prudent.
Un émail sous-cuit sur un corps en argile poreux pose un second problème de sécurité alimentaire sans rapport avec le plomb. Si le corps en argile ne s’est pas vitrifié (absorption supérieure à 1 % à 2 %), il absorbe des liquides par le moindre trou d’épingle ou zone mince de l’émail. Ces liquides absorbés ne peuvent pas être entièrement éliminés par un lavage normal et peuvent favoriser la prolifération bactérienne au fil du temps. Pour les articles utilitaires destinés à un usage alimentaire, vérifiez le taux d’absorption du corps en argile après cuisson en pesant une tuile témoin sèche, en la plongeant dans l’eau pendant 24 heures et en la pesant à nouveau. Une absorption supérieure à 2 % sur une pièce destinée à un usage alimentaire quotidien nécessite une réévaluation de la température de cuisson ou du choix du corps en argile.
Sécurité Alimentaire des Traitements Céramiques pour Ustensiles de Cuisine
Les traitements céramiques sol-gel sur les ustensiles de cuisine sont généralement reconnus comme aptes au contact alimentaire à leurs températures d’utilisation recommandées lorsque le revêtement est intact. La principale préoccupation en matière de sécurité alimentaire n’est pas la chimie du revêtement elle-même, mais la dégradation du revêtement au fil du temps et l’exposition du substrat en aluminium ou en acier situé en dessous.
Selon des recherches publiées dans la revue Food Additives and Contaminants, le relargage d’aluminium des ustensiles de cuisine dans les aliments est mesurable mais reste inférieur aux seuils de sécurité établis dans des conditions de cuisson normales. La préoccupation s’accroît lorsque les revêtements céramiques s’écaillent ou se fissurent et que les aliments entrent directement en contact avec le métal sous-jacent à haute température lors d’une cuisson acide (sauce tomate, agrumes). À ce stade, la fonction protectrice du revêtement a échoué et l’ustensile de cuisine doit être remplacé.
Les traitements céramiques automobiles ne sont pas aptes au contact alimentaire et ne sont pas destinés à une application en contact avec des aliments. Les solvants porteurs et les agents de réticulation utilisés dans les revêtements en SiO2 pour automobiles ne sont pas testés ou approuvés pour l’ingestion. N’utilisez en aucun cas des produits de traitement céramique automobile sur des ustensiles de cuisine ou des surfaces de préparation des aliments.
Erreurs Courantes Causées par la Confusion de Nomenclature
La terminologie « céramique » partagée entre l’émail de poterie cuit et les revêtements appliqués à froid crée un ensemble spécifique d’erreurs concrètes, en particulier chez les acheteurs évaluant la sécurité alimentaire, les potiers amateurs recherchant des options d’émail et les consommateurs comparant des ustensiles de cuisine. Comprendre ces erreurs évite des bévues coûteuses.
Erreur 1 : Appliquer un Traitement Céramique Automobile sur de la Poterie
Cela ne se produit pas parce que les revêtements automobiles sont appliqués sur les voitures, mais l’erreur conceptuelle survient lorsqu’un potier recherche un « traitement céramique » sans spécifier le contexte de la poterie et arrive sur des pages de produits automobiles. La terminologie est identique. Les produits sont totalement différents. Un traitement céramique automobile appliqué sur une pièce dégourdie avant la cuisson au four brûlerait complètement pendant le processus de cuisson et ne laisserait aucun résidu protecteur. Il est formulé pour de la peinture durcie, et non pour une cuisson d’argile à plus de 1 093 °C (2 000 °F+).
Erreur 2 : Supposer que les Ustensiles de Cuisine en Céramique Ont une Sécurité de Niveau Poterie
Les consommateurs supposent parfois que le revêtement des ustensiles de cuisine « en céramique » bénéficie des mêmes garanties de sécurité alimentaire que l’émail de poterie cuit au four, car les deux sont décrits comme étant en céramique. La base de sécurité est différente. La sécurité de l’émail cuit au four découle de la vitrification complète du bain de verre et de l’absence de métaux lourds lixiviables. La sécurité du revêtement de cuisine sol-gel découle de la stabilité du réseau Si-O-Si aux températures de cuisson et de l’absence de composés PFAS. Les deux peuvent être aptes au contact alimentaire, mais les méthodes de vérification et les modes de défaillance sont totalement différents.
Erreur 3 : Appliquer un Émail de Poterie Comme un Revêtement de Surface
Les débutants tentent parfois d’appliquer un émail de poterie du commerce sur des surfaces de poterie déjà cuites (cuites à l’émail) en s’attendant à ce qu’il adhère comme de la peinture ou un mastic. Un émail de poterie appliqué sur une surface déjà émaillée ne se liera pas. L’émail nécessite une surface dégourdie poreuse pour adhérer avant la cuisson et une cuisson au four pour fusionner. Appliqué sur une surface lisse et cuite, il s’écaillera pendant le séchage et ne produira aucun résultat utile.
Si vous vous intéressez à la gamme d’options d’émaux commerciaux par rapport aux alternatives mélangées en atelier pour l’application en poterie, cette comparaison couvre les différences d’application, le coût par cuisson et les compromis entre la constance et le contrôle créatif pour les deux approches.
Erreur 4 : Utiliser la Température de Cône Comme Indicateur de la Qualité du Revêtement
En poterie, un numéro de cône plus élevé signifie généralement un résultat plus durable et plus vitrifié. Certains acheteurs appliquent ce modèle mental aux ustensiles de cuisine en céramique et supposent qu’un revêtement de cuisson avec une température nominale plus élevée est « plus céramique » et donc meilleur. L’analogie ne tient pas. La qualité du revêtement des ustensiles de cuisine est déterminée par la densité de réticulation du réseau Si-O-Si, l’épaisseur du revêtement, la préparation de la surface et les conditions de durcissement, et non par la seule température nominale. Un plafond de température nominale plus bas sur un revêtement d’ustensiles de cuisine n’indique pas une chimie céramique de qualité inférieure.
Identifier à Quel Type de Céramique Vous Avez Affaire
Un test simple en trois questions identifie avec précision la catégorie de n’importe quel produit en céramique :
Question 1 : Le matériau a-t-il été cuit dans un four au-dessus de 982 °C (1 800 °F) ? Si oui : il s’agit d’un matériau céramique cuit au four (émail, corps en argile ou porcelaine). Si non : passez à la question 2.
Question 2 : Le substrat est-il un corps en argile (poterie, carrelage, articles sanitaires en porcelaine) ? Si oui : la surface peut être un émail cru, un sous-émail ou un émail vitreux appliqué avant la cuisson au four. Si non : passez à la question 3.
Question 3 : Le substrat est-il un métal, une surface peinte ou du plastique ? Si oui : le revêtement est un film à chimie céramique appliqué en surface (sol-gel, SiO2, SiC ou revêtement céramique PVD). Le mot « céramique » fait référence à la chimie du silicium, et non à un processus de cuisson.
Cette séquence de trois questions résout l’ambiguïté dans 100 % des cas pratiques. Le matériau du substrat est la variable déterminante. Les corps en argile reçoivent de l’émail. Le métal et les surfaces peintes reçoivent des revêtements. Aucune autre combinaison n’est pratiquement pertinente pour un usage grand public ou en atelier.
Comparaison de produits
Émail Céramique vs Traitement Céramique : Matrice des Spécifications Complètes
Utilisez le tableau ci-dessous pour faire correspondre votre produit ou application spécifique à la catégorie de céramique correcte avant d’acheter ou d’appliquer un matériau.
| Spécification | Émail de Poterie (Bas-Feu) | Émail de Poterie (Feu Moyen) | Émail de Poterie (Haute Température) | Traitement Céramique pour Ustensiles | Traitement Céramique Automobile |
|---|---|---|---|---|---|
| Température de cuisson/durcissement | Cône 022 à 02 (590 °C à 1 120 °C / 1 094 °F à 2 048 °F) | Cône 2 à 6 (1 162 °C à 1 222 °C / 2 124 °F à 2 232 °F) | Cône 8 à 13 (1 263 °C à 1 346 °C / 2 305 °F à 2 455 °F) | Durcissement industriel 149 °C à 260 °C (300 °F à 500 °F) | Ambiante jusqu’à 60 °C (140 °F) avec pistolet thermique |
| Chimie principale | SiO2 + fritte de bore + flux alcalin | SiO2 + Al2O3 + CaO + MgO | SiO2 + Al2O3 + K2O (riche en feldspath) | Sol-gel de SiO2 dans un polymère porteur | Nanoparticules de SiO2 ou SiC dans un solvant |
| Substrat | Biscuit de faïence | Biscuit de grès ou de porcelaine | Grès ou porcelaine de haute température | Corps de poêle en aluminium ou acier inoxydable | Vernis transparent sur métal peint automobile |
| Type de liaison | Fusion chimique dans la surface de l’argile | Fusion chimique dans la surface de l’argile | Fusion chimique dans la surface de l’argile | Adhérence physique à la surface du métal | Liaison siloxane sur le vernis transparent |
| Statut de sécurité alimentaire | Oui, si sans plomb et correctement cuit sur surface entièrement émaillée | Oui, si cuit sur de l’argile vitrifiée sous 2 % d’absorption | Oui, si correctement cuit ; les émaux en réduction nécessitent une atmosphère adaptée | Oui, si intact et utilisé sous la limite de température nominale | Non ; non testé ou approuvé pour le contact alimentaire |
| Réversibilité | Permanent après cuisson | Permanent après cuisson | Permanent après cuisson | S’use sur 1 à 5 ans ; non réversible par le consommateur | Éliminable par polissage mécanique ; s’use sur 2 à 7 ans |
| Appliqué par | Potier avant la cuisson au four | Potier avant la cuisson au four | Potier avant la cuisson au four | Fabricant pendant la production | Detailer ou propriétaire de véhicule après correction de peinture |
Spécifications compilées à partir des données de température de cône de l’Orton Foundation, des directives techniques de la Cookware Manufacturers Association, de la Digitalfire Reference Library et des normes professionnelles de l’International Detailing Association. Les prix et les chiffres de durabilité reflètent les moyennes de l’industrie au moment de la publication.
Le tableau ci-dessus rend chaque point de décision pratique visible sans nécessiter de bagage en chimie pour le lire.
Défauts d’Émail Causés par une Mauvaise Application : Ce qui Échoue et Pourquoi
La plupart des défauts d’émail céramique ne sont pas aléatoires. Ce sont les résultats prévisibles d’erreurs spécifiques dans la chimie de l’émail, l’épaisseur d’application, la température de cuisson ou le choix du corps en argile. Comprendre le mécanisme derrière chaque défaut permet de les prévenir plutôt que de les subir comme des mystères.
Le Tressaillage : Le Défaut de Discordance de Dilatation
Le tressaillage apparaît sous la forme d’un réseau de fines fissures dans la surface de l’émail cuit. Ce n’est pas un problème de sous-cuisson. Le tressaillage est une discordance de coefficient de dilatation thermique (CTE) : l’émail se contracte davantage pendant le refroidissement que le corps en argile sous-jacent, ce qui place l’émail en tension. Lorsque cette tension dépasse la résistance à la traction de l’émail, le verre se fissure selon un motif en réseau caractéristique.
La condition du tressaillage : un CTE de l’émail supérieur au CTE du corps en argile. Cela se produit le plus souvent lorsqu’un émail formulé pour un corps en argile riche en flux (qui se dilate davantage pendant la chauffe) est utilisé sur un corps en grès ou en porcelaine à faible dilatation. Cela se produit également lorsqu’un émail est sous-cuit, laissant du quartz résiduel dans le lot d’émail, ce qui élève son CTE effectif au-dessus de la formulation prévue.
La solution : réduire les niveaux de flux dans l’émail (en particulier les flux alcalins tels que le sodium et le potassium, qui ont des contributions élevées à la dilatation thermique) ou passer à un corps en argile ayant une dilatation thermique plus élevée pour correspondre à l’émail. L’ajout de silice au lot d’émail abaisse son CTE en augmentant le rapport SiO2/flux. Selon la Digitalfire Reference Library de Tony Hansen, l’augmentation du SiO2 de l’émail de 0,3 à 0,5 unité tout en maintenant l’unité de flux à 1,0 résout la plupart des problèmes de tressaillage de cône 6 sur les corps en grès commerciaux sans modifier significativement le caractère visuel de la surface.
Un jeu de tuiles témoins en biscuit cuites en même temps que la production vous permet d’évaluer une nouvelle formule d’émail pour détecter le tressaillage avant de l’appliquer sur des pièces finies.
Le Retrait (Crawling) : L’Échec de la Tension Superficielle
Le retrait apparaît sous forme de zones où l’émail cuit s’est retiré de la surface de l’argile, exposant l’argile nue par plaques irrégulières. Il se produit parce que l’émail en fusion a une tension superficielle supérieure à son adhérence à la surface de l’argile, ce qui le fait se bolter (former des perles) plutôt que de s’étaler à plat.
Les causes principales : un émail appliqué trop épais (couche sèche supérieure à 3 mm), un émail appliqué sur un biscuit poussiéreux ou huileux, ou un émail ayant une teneur en argile très élevée dans le lot, ce qui provoque un retrait excessif au séchage avant la cuisson. Les émaux mats à forte teneur en kaolin ou en argile plastique sont particulièrement sujets au retrait car les particules d’argile du lot se contractent considérablement au séchage de l’émail cru sur la surface du biscuit, créant des micro-fissures dans la couche d’émail cru qui deviennent des zones de retrait pendant la cuisson.
La solution pour les émaux riches en argile : calciner 50 % du kaolin de la recette (cuire le kaolin séparément au cône 06 avant de l’ajouter au lot). Le kaolin calciné a déjà subi son retrait et ne contribue plus au retrait de la couche d’émail cru. Il s’agit d’une technique standard de production d’émaux commerciaux décrite à la fois dans Mastering Cone 6 Glazes et dans la Digitalfire Reference Library.
Le Piqûre (Pinholing) : L’Échec du Dégazage
Les piqûres sont de petits cratères dans la surface de l’émail cuit causés par des gaz s’échappant du corps en argile ou du bain d’émail pendant la cuisson. La surface vitreuse se scelle avant que le dégazage ne soit terminé, laissant un petit trou là où la bulle de gaz a éclaté à travers la surface semi-fondue.
Les sources principales de dégazage : les carbonates dans le bain d’émail (blanc de Meudon, dolomite, carbonate de barium) qui libèrent du CO2 au-dessus de 799 °C (1 470 °F), la matière organique dans le corps en argile qui se consume en dessous de 600 °C (1 112 °F) mais laisse du carbone résiduel si la cuisson de dégourdi a été trop rapide, et les composés soufrés dans le corps en argile qui libèrent du SO2 pendant la cuisson de l’émail.
La solution : ralentir la vitesse de cuisson entre 899 °C et 1 038 °C (1 650 °F à 1 900 °F) pour permettre un dégazage complet avant que l’émail ne se scelle. L’ajout d’un maintien de 15 à 20 minutes au cône cible donne au bain d’émail le temps de réparer les petites piqûres par égalisation de la tension superficielle. Pour les corps en argile chroniquement sujets aux piqûres, une cuisson de biscuit plus longue avec une vitesse plus lente à travers la zone de combustion organique (260 °C à 593 °C / 500 °F à 1 100 °F) réduit la charge de carbone qui pénètre dans la cuisson de l’émail.
Utilisez des cônes témoins pyrométriques Orton placés à plusieurs niveaux d’étagères dans chaque cuisson d’émail pour vérifier que le four atteint et maintient le cône correct dans toute la charge, et pas seulement à l’emplacement de la sonde.
Foire Aux Questions Concernant l’Émail Céramique et le Traitement Céramique
Puis-je utiliser un traitement céramique automobile sur de la poterie au lieu d’un émail de four ?
Non. Le traitement céramique automobile est un film de surface conçu pour le métal peint. Il brûle complètement à des températures supérieures à 316 °C (600 °F) et ne laisse aucun résidu protecteur sur l’argile. Il n’a aucune chimie de flux, aucune structure silice-alumine-flux, et aucune capacité à former une liaison vitreuse avec un corps en argile. L’appliquer sur un biscuit avant la cuisson au four ne produit rien d’utile, et l’appliquer sur de la poterie déjà cuite produit un film de surface temporaire qui n’est pas apte au contact alimentaire et ne constitue pas un émail céramique.
Les ustensiles de cuisine à revêtement céramique sont-ils identiques à de la poterie émaillée ?
Non. Les ustensiles de cuisine à revêtement céramique possèdent un film de dioxyde de silicium sol-gel lié à un corps de poêle en aluminium ou en acier. La poterie émaillée possède une couche de verre fusionnée de manière permanente dans un corps en argile à des températures supérieures à 982 °C (1 800 °F). La chimie est apparentée (les deux utilisent du dioxyde de silicium), mais les substrats, les mécanismes de liaison, les températures et la durabilité sont complètement différents. Les ustensiles de cuisine à revêtement céramique se dégradent au bout de plusieurs années d’utilisation. Un émail de poterie correctement cuit ne se dégrade pas dans des conditions normales d’utilisation alimentaire et au lave-vaisselle.
Que se passe-t-il si je cuis un émail de bas-feu dans un four à cône 10 ?
Un émail de bas-feu cuit au cône 10 (1 305 °C / 2 381 °F) va sur-fluxer sévèrement. Les matériaux fondants fondent et deviennent extrêmement fluides de 427 °C à 482 °C (800 °F à 900 °F) au-dessus de leur température de conception. L’émail coule de la pièce, s’accumule sur la plaque du four et fusionne la plaque à la pièce. Le résultat est une pièce inutilisable, une plaque endommagée et potentiellement une fournée de four ruinée si l’écoulage entre en contact avec d’autres pièces. Vérifiez toujours la compatibilité des cônes avant d’enfourner un émail dans une cuisson dépassant sa plage nominale.
L’émail céramique rend-il la poterie apte au contact alimentaire par lui-même ?
Pas automatiquement. Trois conditions doivent toutes être réunies : l’émail doit être sans plomb et sans cadmium (ou ne contenir que des pigments encapsulés en toute sécurité), le corps en argile doit être entièrement vitrifié avec une absorption inférieure à 1 % à 2 % au cône cible, et l’émail doit être cuit à pleine maturité dans la plage de cônes correcte. Un émail sans plomb sur de l’argile sous-cuite présentant une absorption de 8 % n’est pas apte au contact alimentaire car les liquides pénètrent dans le corps en argile à travers les zones minces de l’émail. La chimie de l’émail et la vitrification du corps en argile doivent toutes deux être correctes.
Les bagues orthodontiques en céramique peuvent-elles être comparées à l’émail céramique en termes de matériau ?
Les bagues orthodontiques en céramique utilisent de l’alumine polycristalline (Al2O3) ou des brackets en saphir monocristallin, qui sont des matériaux céramiques au sens strict : solides inorganiques, non métalliques et cristallins formés par frittage à haute température. Ils partagent la chimie de l’alumine présente dans les émaux céramiques, où l’Al2O3 sert de stabilisant dans la matrice vitreuse. Cependant, les bagues céramiques ne contiennent pas de phase vitreuse, ne possèdent pas de flux et ne sont pas émaillées. Ce sont des céramiques structurelles frittées, une catégorie différente de l’émail formateur de verre. Pour un examen détaillé de la comparaison pratique des bagues en céramique, cette évaluation des bagues en céramique par rapport aux alternatives en métal couvre la durabilité du matériau, le comportement face aux taches, le coût et les performances orthodontiques.
Comment savoir si une pièce de poterie ancienne est dotée d’un émail au plomb ?
L’inspection visuelle n’est pas fiable pour identifier l’émail au plomb. Les émaux au plomb peuvent être transparents, colorés, mats ou brillants. Le test consommateur le plus fiable est un kit d’écouvillon de test de plomb, disponible dans les quincailleries et chez les fournisseurs de laboratoire. Humidifiez l’écouvillon, frottez-le sur la surface de l’émail pendant 30 secondes et vérifiez le changement de couleur. Un résultat positif (changement de couleur selon les instructions du kit) indique du plomb lixiviable. Pour une précision maximale, exposez la surface à un acide dilué (jus de citron ou vinaigre blanc) pendant 24 heures avant d’effectuer le test à l’écouvillon. La poterie fabriquée avant les années 1970 aux États-Unis, et la poterie artisanale traditionnelle de certaines régions du Mexique, d’Amérique centrale et de certaines parts d’Asie, présente une probabilité plus élevée de contenir un émail au plomb.
Quelle est la différence entre un sous-émail et un émail en poterie ?
Un sous-émail est un engobe ou une, tavelure colorante à base d’argile appliquée sur de la pièce crue ou biscuitée avant qu’un émail transparent ou translucide ne soit appliqué par-dessus. Il fournit de la couleur et de la décoration mais ne forme pas de verre par lui-même. Sans une couche d’émail par-dessus, le sous-émail cuit a une surface sèche, mate, poreuse qui n’est ni apte au contact alimentaire ni résistante aux intempéries. L’émail est le matériau formateur de verre appliqué par-dessus ou à la place du sous-émail. Les produits de sous-émail commerciaux tels que les sous-émaux Amaco Velvet sont formulés pour fonctionner sous un émail transparent de cône 6 sans décalage de couleur.
Puis-je mélanger de l’émail céramique avec un traitement céramique pour obtenir les deux effets ?
Non. Ils sont chimiquement incompatibles et conçus pour des substrats et des processus complètement différents. Les mélanger ne produirait pas de produit hybride. Un traitement céramique ajouté à de l’émail de poterie brûlerait pendant la cuisson au four et introduirait potentiellement des contaminants dans le bain d’émail. De l’émail de poterie ajouté à un traitement céramique ne se dissoudrait pas et ne contribuerait pas au processus de formation du film et empêcherait probablement une bonne adhérence du revêtement sur son substrat prévu.
Pourquoi mes ustensiles de cuisine en céramique perdent-ils leur propriété antiadhésive au bout d’un an ?
Les traitements céramiques pour ustensiles de cuisine sol-gel se dégradent principalement par deux mécanismes : le stress lié au cycle thermique et l’abrasion. Une cuisson à haute température au-dessus de la température nominale du revêtement (généralement 232 °C / 450 °F pour la plupart des poêles en céramique grand public) dégrade la densité de réticulation du réseau Si-O-Si au fil du temps, réduisant la différence d’énergie de surface qui crée la propriété antiadhésive. L’abrasion par des ustensiles métalliques, des tampons de nettoyage abrasifs ou des détergents pour lave-vaisselle élimine la couche externe du revêtement plus rapidement que les couches sous-jacentes, créant une rugosité microscopique qui retient les aliments. Aucun de ces mécanismes ne s’applique à l’émail de poterie cuit au four, qui ne se dégrade pas sous l’effet de températures normales de cuisson ou de lave-vaisselle.
Le traitement céramique de ma voiture est-il lié à l’émail céramique de mes assiettes ?
Ils partagent la chimie du dioxyde de silicium, mais rien d’autre. Le SiO2 présent dans le traitement céramique automobile est une dispersion de nanoparticules qui durcit par liaison siloxane sur les surfaces peintes à température ambiante. Le SiO2 de l’émail de poterie est un agent formateur de verre qui fond avec l’alumine et les flux à des températures de 982 °C à 1 316 °C (1 800 °F à 2 400 °F) dans un four et fusionne de manière permanente dans le corps en argile. Les deux sont classés comme matériaux dérivés de la céramique selon la définition de l’American Ceramic Society qualifiant les céramiques de solides inorganiques non métalliques. Cette classification partagée relève de la science des matériaux, et non d’une équivalence de fabrication ou de performance.
Ai-je besoin d’un corps en argile spécial pour les émaux du commerce, ou n’importe quelle argile conviendra-t-elle ?
Les émaux commerciaux sont formulés pour une plage de cônes spécifique, et le corps en argile doit être classé pour la même plage de cônes, sous peine d’obtenir une pièce défectueuse. Un émail commercial de cône 6 sur un corps en argile de faïence de bas-feu cuit au cône 6 va sur-cuire l’argile, provoquant un gauchissement, des boursouflures ou un effondrement par vitrification, tandis que l’émail peut quant à lui fonctionner correctement. L’inverse (un émail de cône 06 sur du grès cuit au cône 6) produit une surface d’émail sous-cuite, poreuse et présentant du retrait. Faites toujours correspondre la classification de cône de l’émail à celle du corps en argile et vérifiez auprès de la fiche technique du fabricant.
Qu’est-ce qui différencie les émaux de haute température des émaux de feu moyen au-delà de la température ?
La chimie des flux est fondamentalement différente, et pas seulement la cible de température. Les émaux de haute température de cône 10 reposent sur le feldspath (alumino-silicate de potassium et de sodium) comme flux principal car il reste stable et productif au-dessus de 1 260 °C (2 300 °F). Les émaux de feu moyen de cône 6 reposent sur des flux de calcium, de magnésium et de zinc car ces matériaux atteignent leur plage de travail la plus productive entre 1 149 °C et 1 222 °C (2 100 °F à 2 232 °F). L’esthétique de surface disponible au cône 10, y compris le tenmoku saturé de fer, le shino, l’émail de cendre et les effets d’atmosphère en réduction, nécessite soit une chimie de flux à haute température, soit l’atmosphère de réduction d’un four à gaz ou à bois. Ils ne peuvent pas être reproduits au cône 6 en ajustant uniquement la température.
Le traitement céramique sur les bagues orthodontiques est-il identique à l’émail céramique ?
Non. Les brackets en céramique en orthodontie sont en alumine polycristalline frittée (Al2O3), une céramique structurelle sans phase vitreuse et sans chimie de flux. Le revêtement sur certains brackets en céramique est une surface externe polie de l’alumine elle-même, et non une couche d’émail séparée. Le véritable émail céramique est un matériau formateur de verre qui fusionne par la fusion de flux aux températures de four. Les brackets en alumine frittée sont fabriqués par frittage sous pression et à la chaleur de poudre d’alumine en une structure cristalline dense sans aucun processus de formation de verre. Pour une comparaison complète des matériaux de brackets en céramique par rapport au métal en orthodontie, ce guide sur les bagues en céramique par rapport au métal pour les résultats du traitement couvre la coloration du matériau, la résistance des brackets, les coefficients de frottement et le coût pour les deux options.
Choisir le Bon Produit « Céramique » pour Vos Besoins Réels
L’émail céramique et le traitement céramique servent des objectifs complètement différents, mais comprendre la distinction vous protège des achats inutiles, des erreurs de sécurité alimentaire et des échecs d’application. Les variables clés sont le substrat, la température et le type de liaison, et non le mot « céramique ».
Si vous travaillez l’argile et devez finir de la poterie cuite pour un usage alimentaire fonctionnel, vous avez besoin d’un émail céramique cuit au four formulé pour la plage de cônes de votre corps en argile, vérifié sans plomb et appliqué sur un corps en argile vitrifié présentant une absorption inférieure à 2 %. Pour la plupart des potiers amateurs d’atelier, un émail commercial au pinceau ou par trempage de cône 6 sur un corps en grès commercial de cône 6 cuit dans un four électrique constitue le point de départ le plus fiable.
Si vous devez protéger des ustensiles de cuisine, de la peinture automobile ou une autre surface métallique, vous avez besoin d’un traitement céramique spécifique au produit, formulé pour ce substrat et cette méthode d’application. Les revêtements pour ustensiles de cuisine sont appliqués industriellement et ne sont pas des produits de bricolage pour consommateurs. Les traitements céramiques automobiles nécessitent une préparation de surface et une application contrôlée pour durcir correctement.
La terminologie partagée ne changera pas. Connaître le test de substrat en trois questions permet de naviguer sans confusion chaque fois que vous rencontrez un produit « céramique » dans n’importe quel contexte.